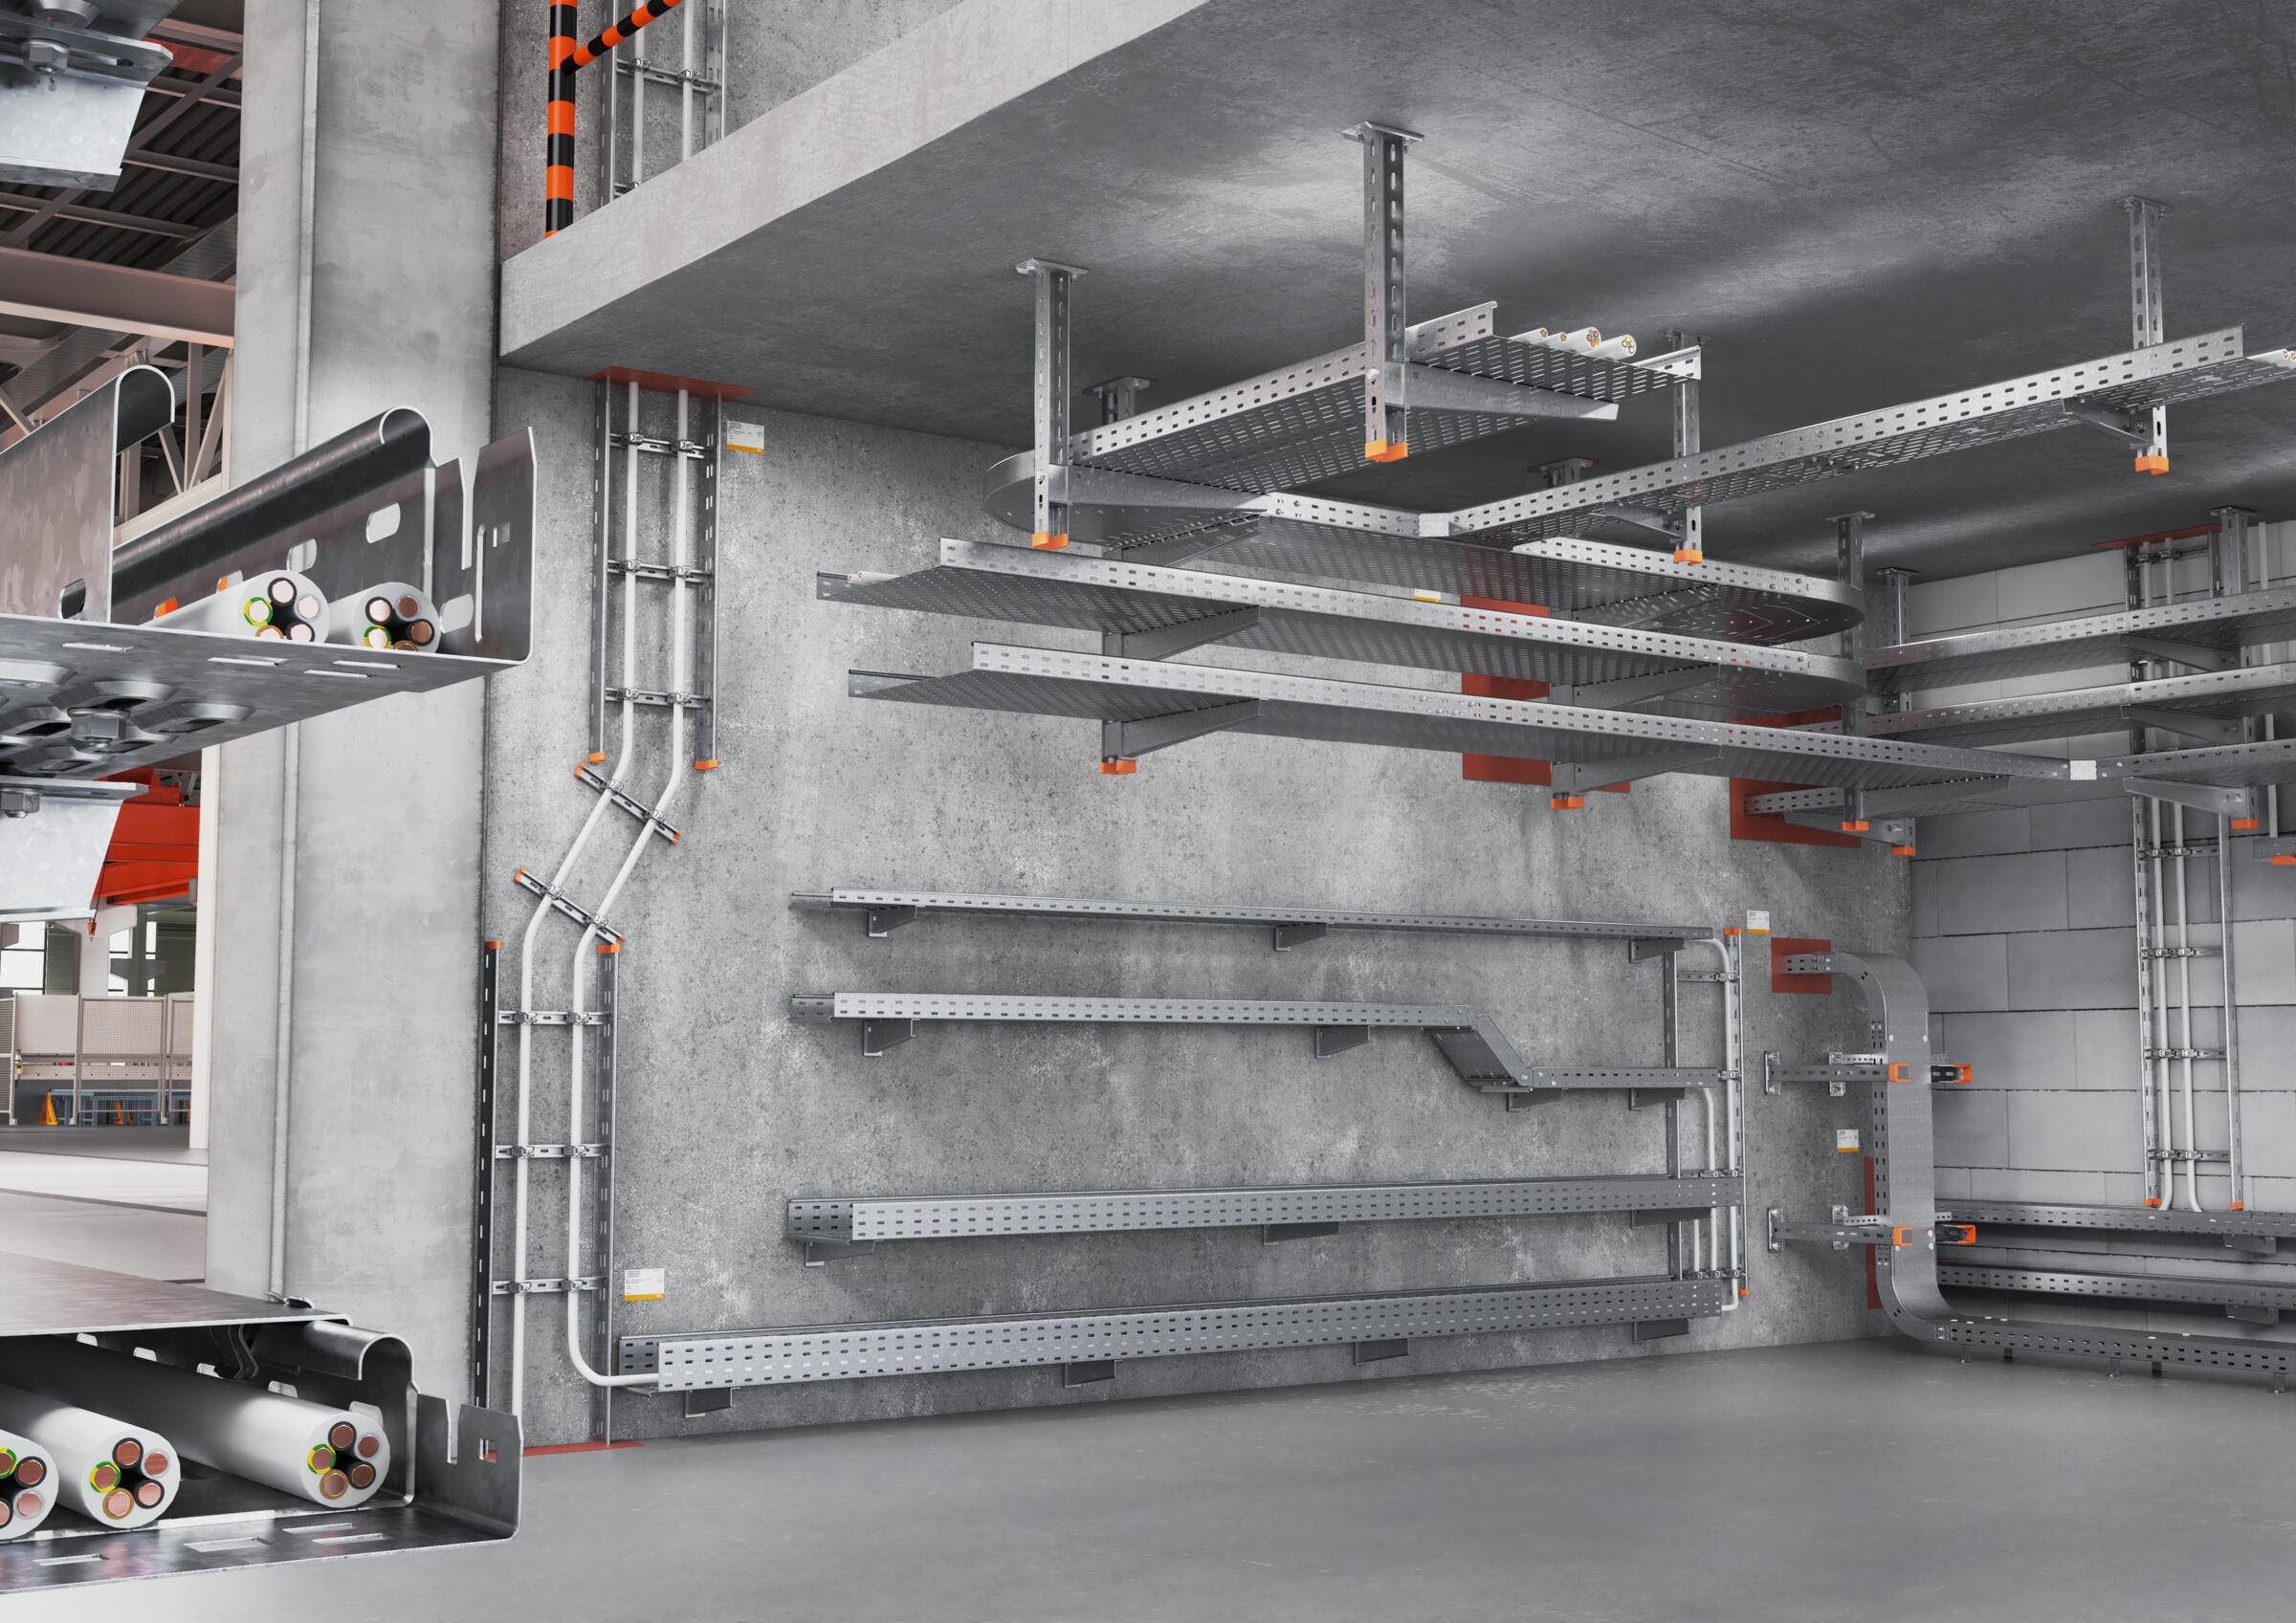
Caratteristiche strutturali e funzionali dei sistemi portacavi
Sistemi portacavi sono componenti essenziali di un'installazione elettrica sicura ed efficiente. Non servono solo a distribuire e fissare i cavi in modo ordinato, ma devono anche resistere a diverse sollecitazioni meccaniche e ambientali. La scelta del sistema giusto dipende da diversi fattori come materiale, protezione dalla corrosione e ambiente di impiego. Qui vengono illustrate le principali caratteristiche strutturali e funzionali dei sistemi portacavi, dai materiali utilizzati ai rivestimenti superficiali, fino alle misure di protezione dalla corrosione.
FAQ – Informazioni generali sui sistemi portacavi
Cos'è un sistema portacavi?
Dove vengono installati i sistemi portacavi?
Di quali materiali sono composti i sistemi portacavi?
Quali componenti comprende un sistema portacavi?
Quali tipi di sistemi portacavi esistono?
A cosa servono gli elementi sagomati?
Cosa sono gli elementi portanti?
Perché utilizzare gli elementi di montaggio?
Quali accessori sono disponibili?
Protezione contro la corrosione
In generale si distingue tra le seguenti modalità di corrosione:
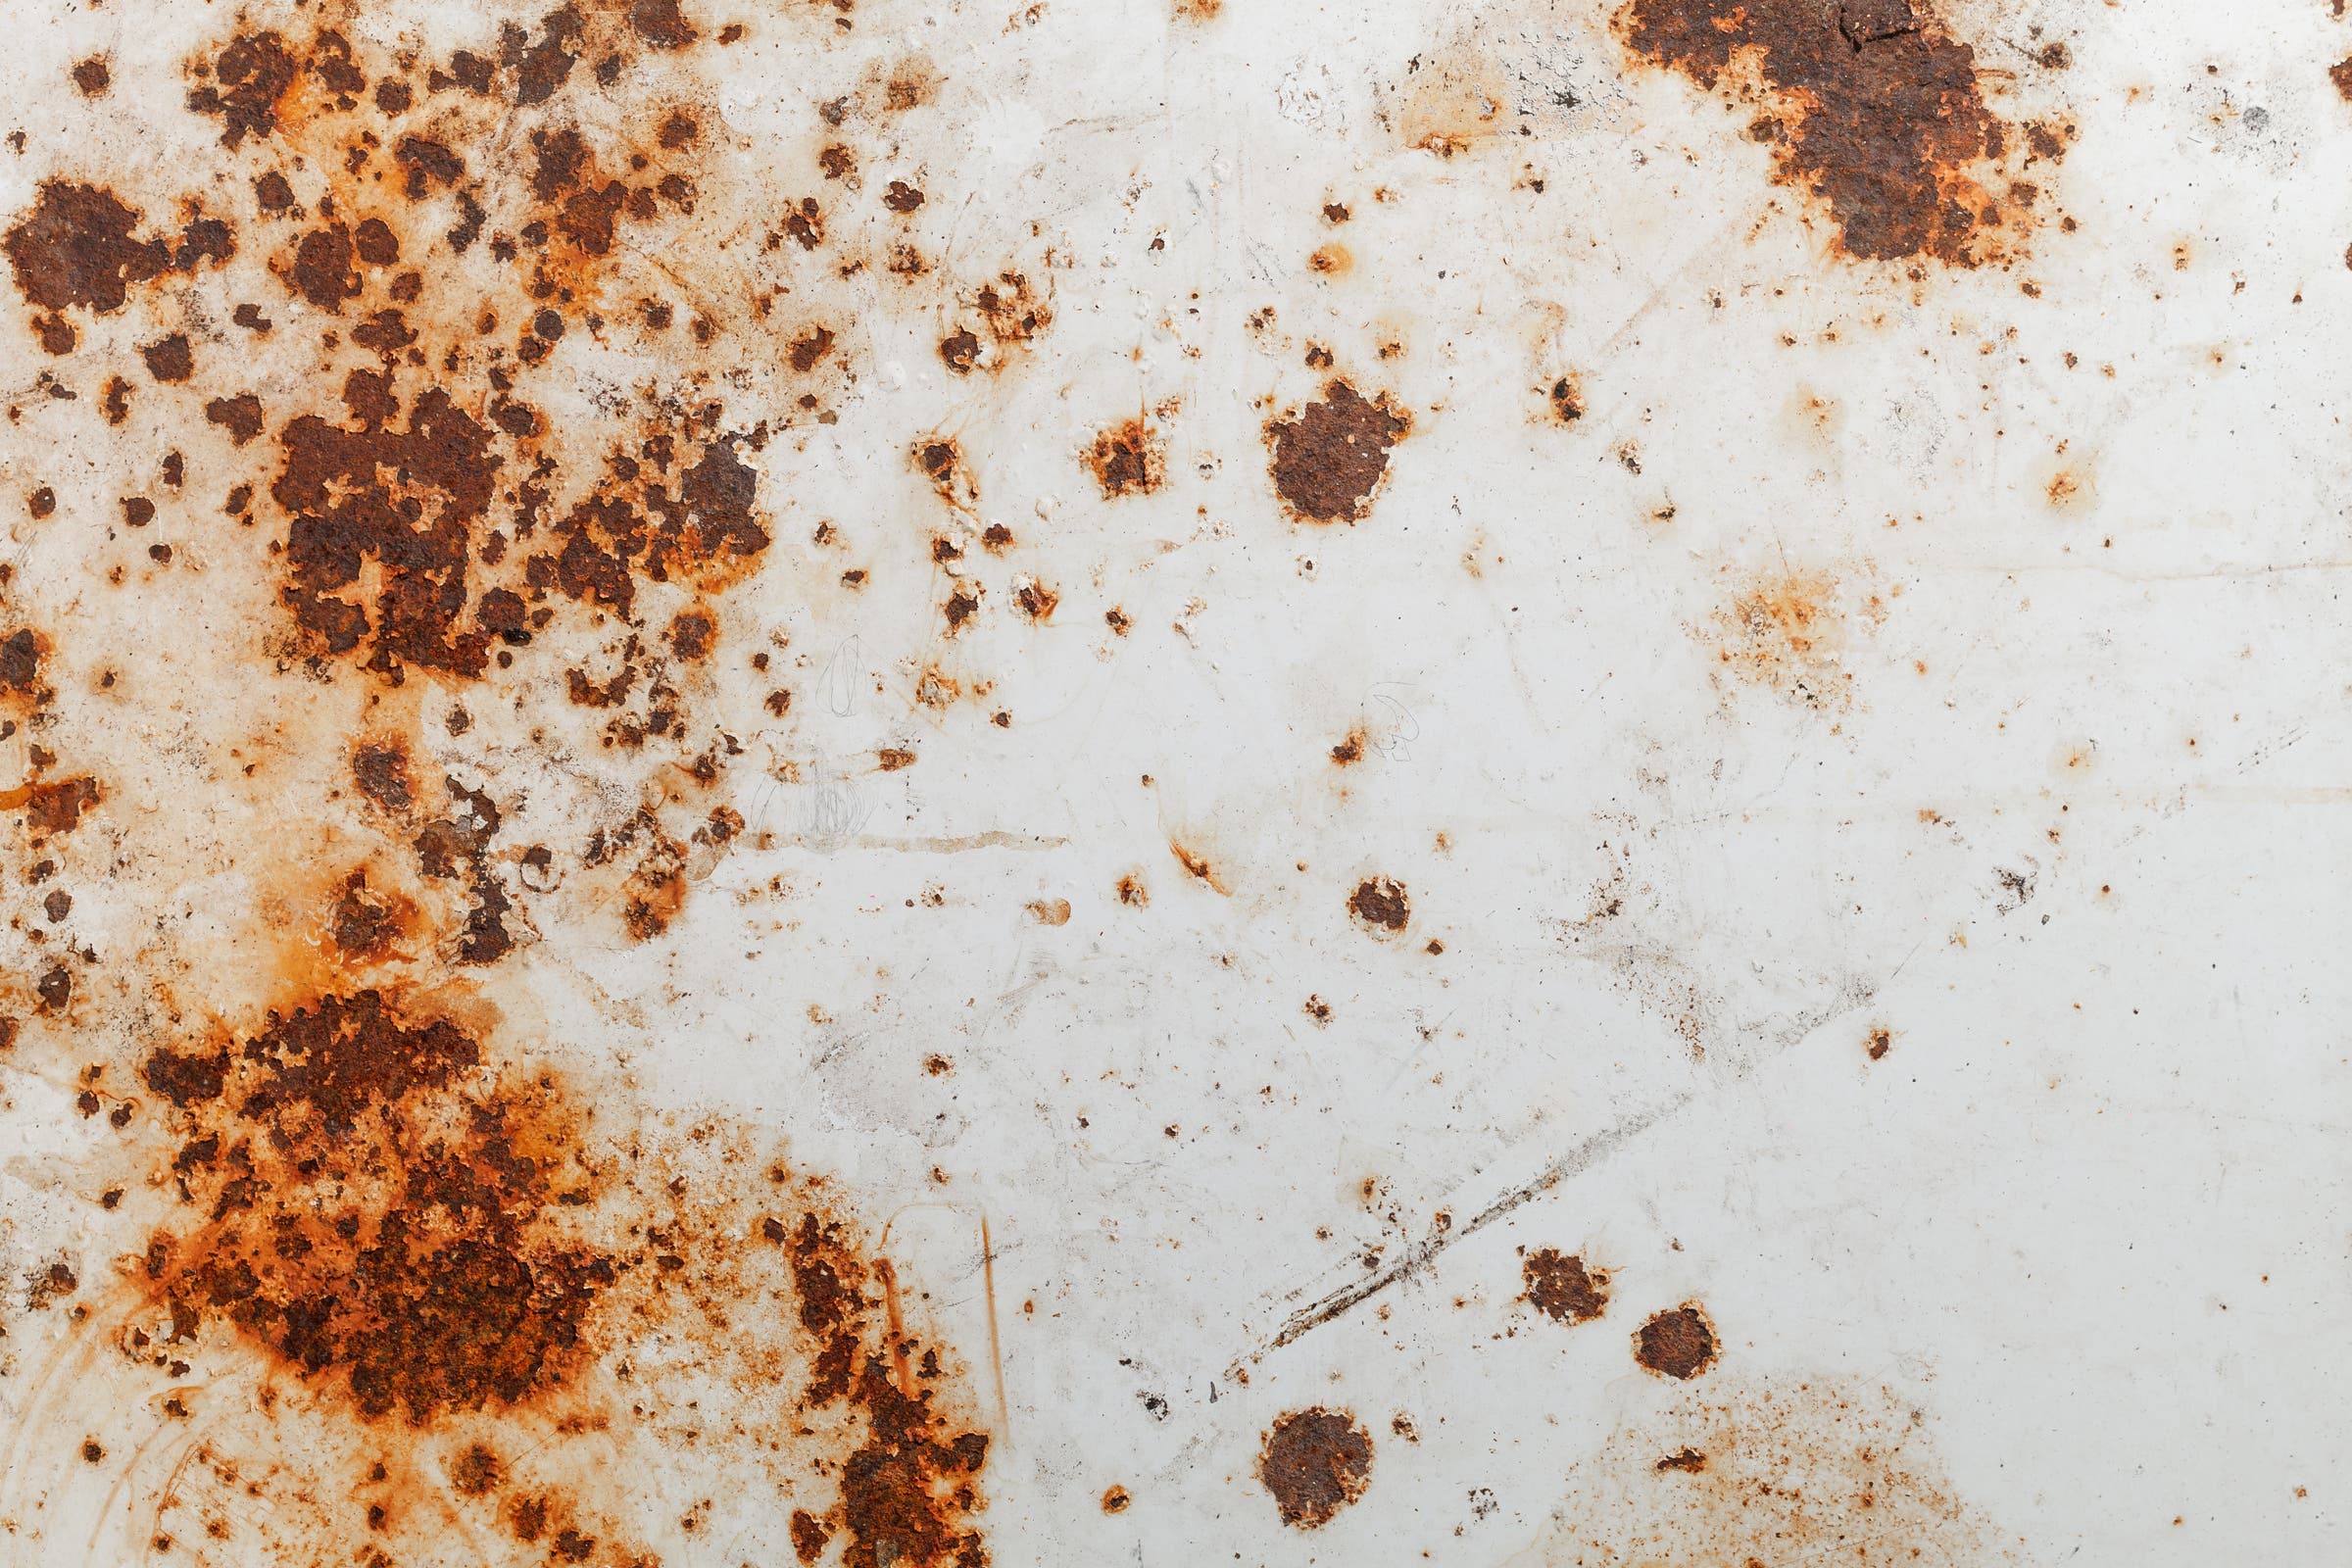
Corrosione superficiale
- L'acciaio non protetto e non legato si ossida in superficie a causa dell'umidità e dell'ossigeno
- Classica presenza di ruggine sull'acciaio
- Se la ruggine è presente in punti limitati, si parla di corrosione profonda o a conca
Corrosione da contatto o bimetallica
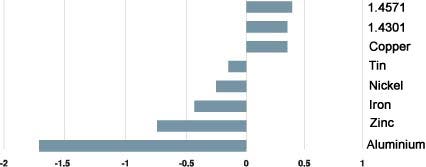
- È causata dai differenti potenziali elettrochimici di due metalli (ad es. zinco e VA)
- Differenza tra metalli inossidabili e metalli comuni
- Metalli inossidabili: potenziale elettrochimico > 0
- Metalli comuni: potenziale elettrochimico < 0
- Il metallo comune si ossida
- Rispettare le regole per la superficie:
- Rapporto vantaggioso: metallo comune grande, inossidabile piccolo
- Rapporto svantaggioso: metallo inossidabile grande, comune piccolo
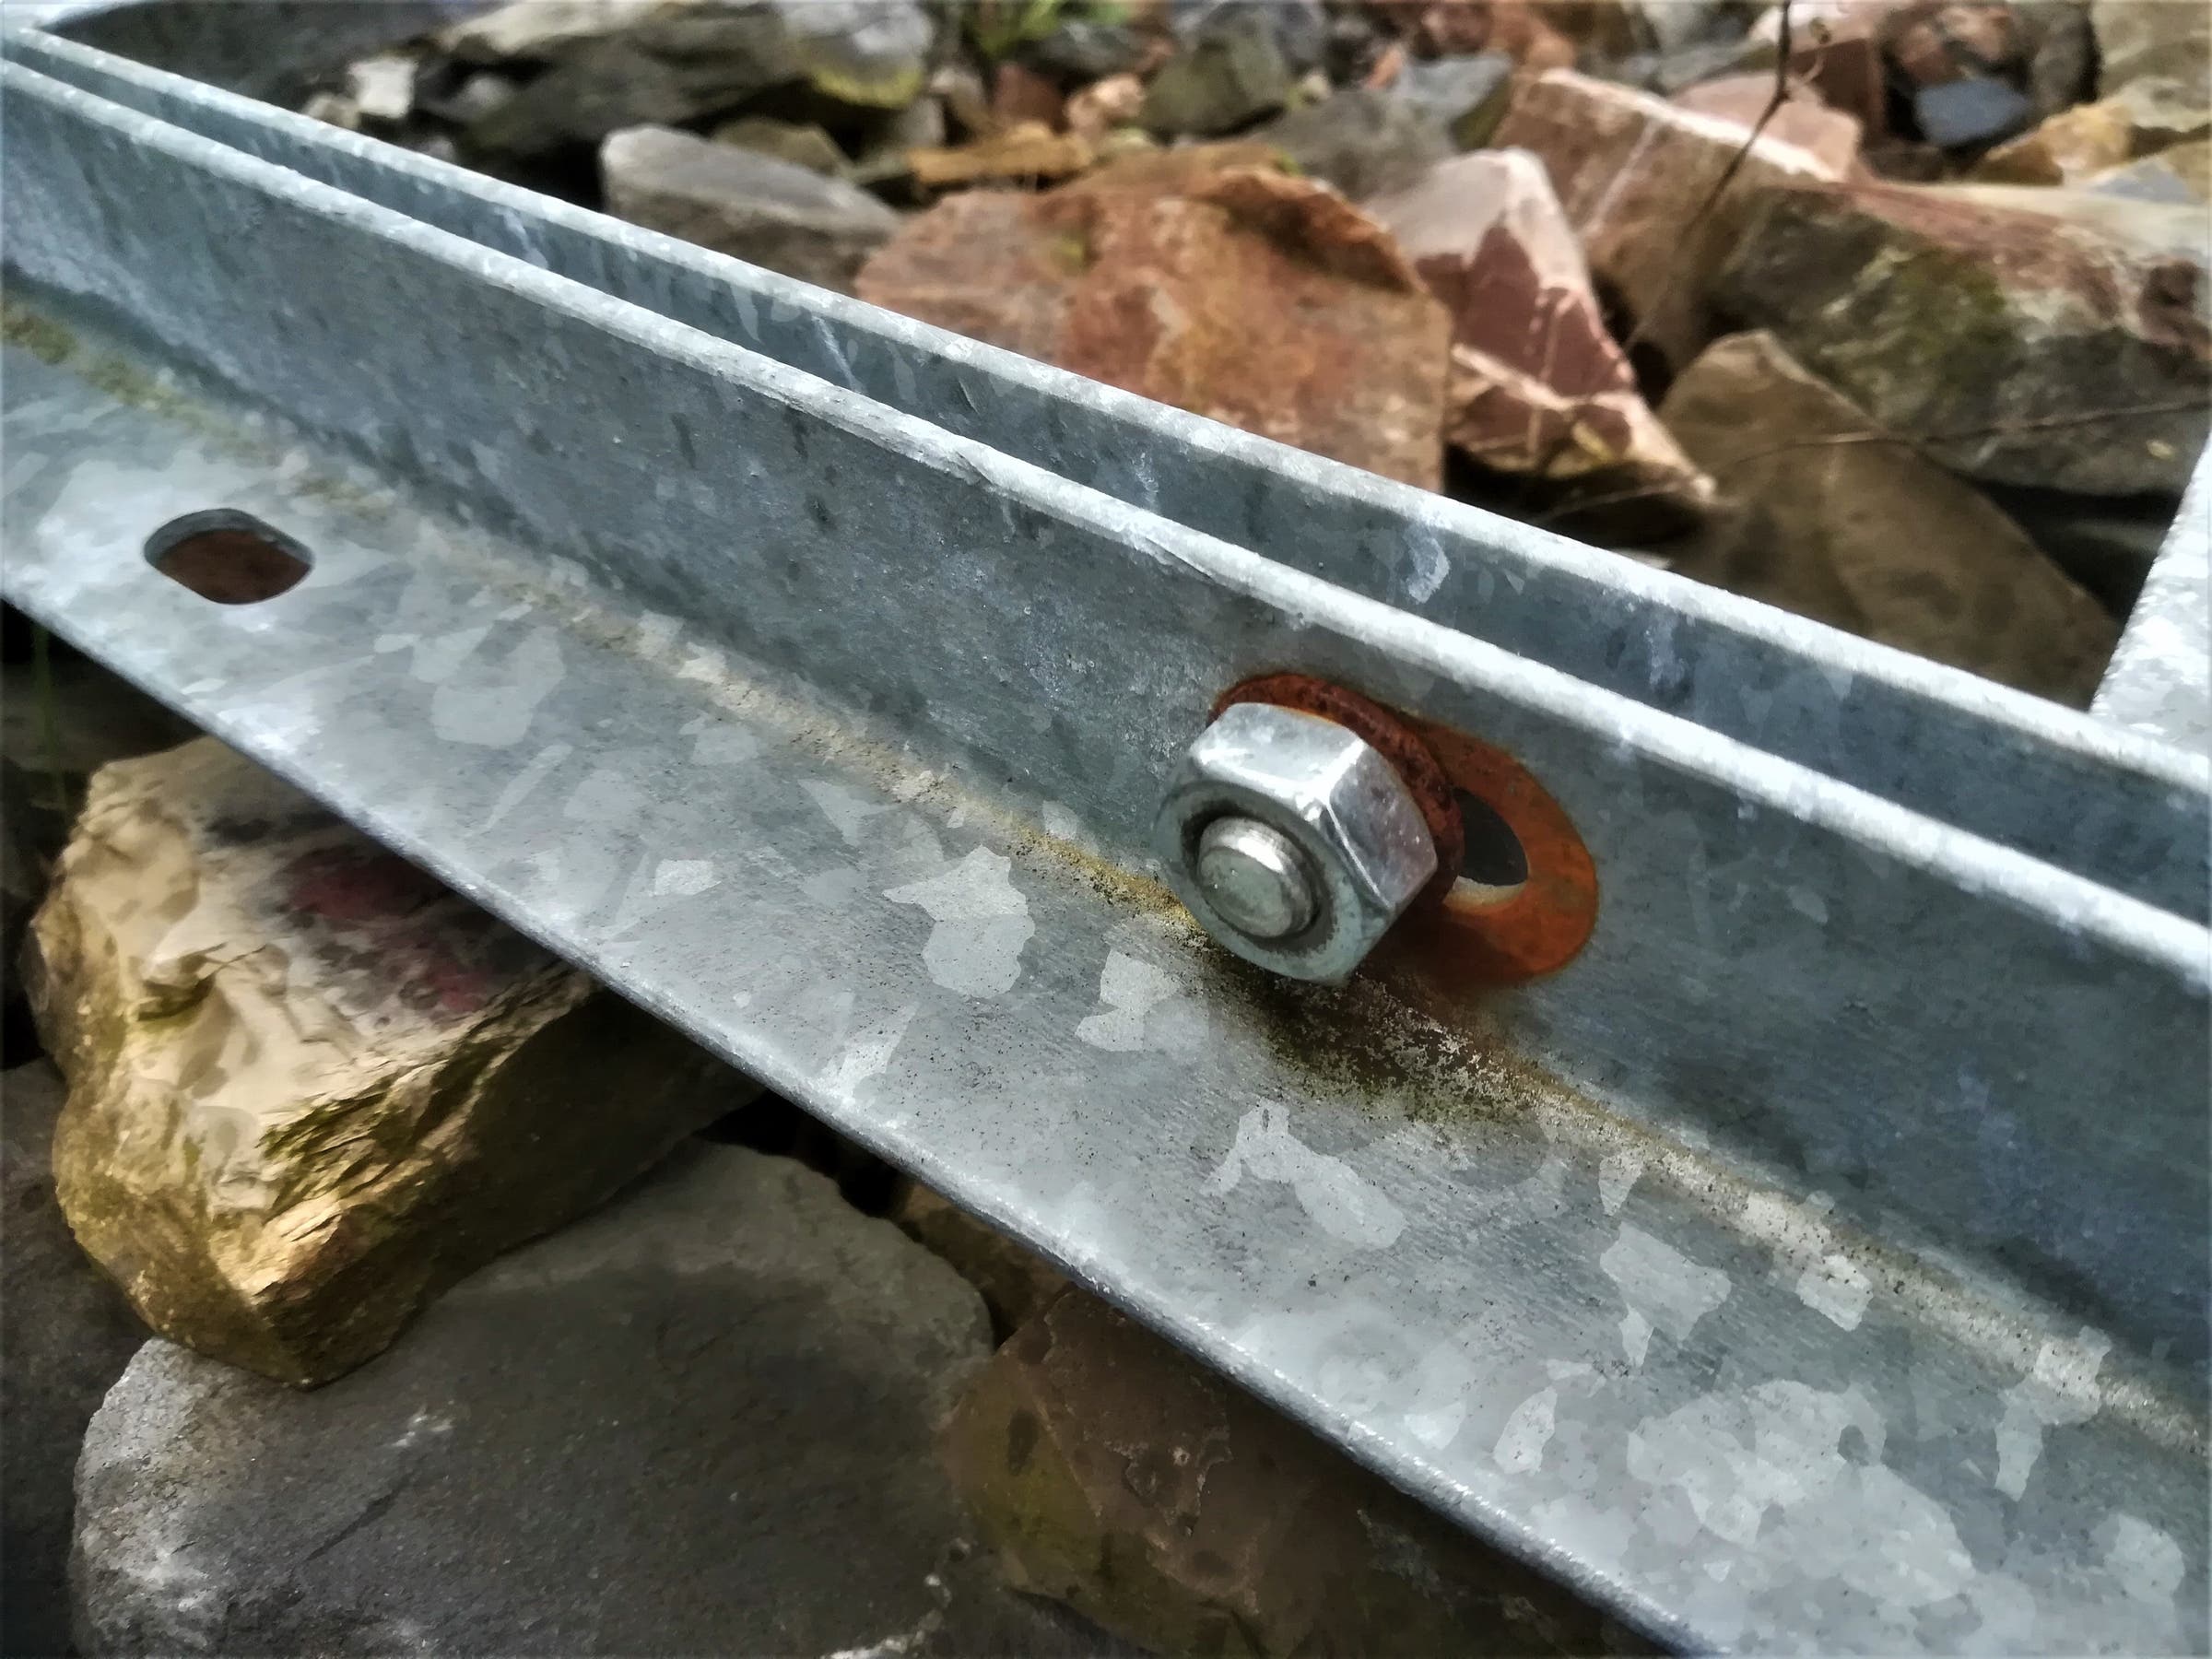
Corrosione interstiziale
- È interessato sia l'acciaio non legato che l'acciaio inossidabile (ciò vale anche se l'interstizio è provocato da plastica su acciaio)
- Provocata da umidità in interstizi ristretti (< 1 mm)
- L'elettrolita nell'interstizio "inacidisce" (ossia cala il valore del pH), l'elettrolita sul lato esterno diventa alcalino (ossia aumenta il valore del pH)
- Si formano prodotti di reazione che vanno intesi come ruggine e scavano l'interstizio
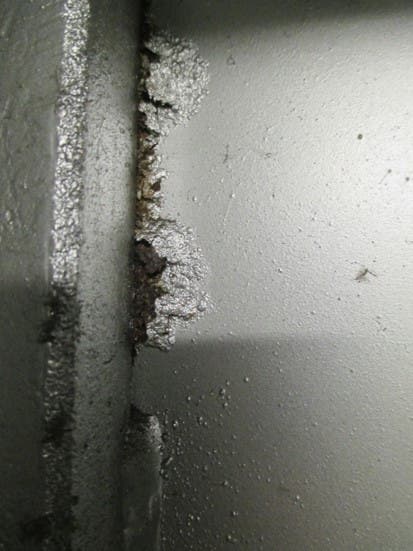
Corrosione profonda in acciai inossidabili
- Lo strato passivo degli acciai inossidabili viene rovinato soprattutto dal cloruro
- Localmente si può verificare una corrosione puntiforme che erode l'acciaio nel punto interessato
- Inoltre, la corrosione da sforzo, può verificarsi quando ci sono tensioni nel materiale (il materiale si rompe lungo i bordi)
Corrosione delle zincature
- A causa dell'ossigeno presente nell'aria, dopo alcuni giorni lo zinco forma uno strato di copertura protettivo in carbonato di zinco
- Se la superficie zincata è esposta all'umidità, la ruggine bianca si forma prima che si possa formare lo strato di protezione
- Lo zinco è particolarmente soggetto alla corrosione se sono presenti dei sali (soprattutto cloruro, solfato). In tal caso lo zinco viene asportato molto rapidamente, per cui l'acciaio non è più protetto
Serie di tensioni dei metalli
| piccolo/grande | Zn (FS e FT) | AI | Cu | VA | CuZn |
|---|---|---|---|---|---|
| Zn (FS e FT) | x | x | |||
| AI | x | x | |||
| Cu | |||||
| VA | |||||
| CuZn |
- Corrosione da assente a moderata
- Corrosione moderata
x Corrosione grave
Il presupposto per la corrosione è la presenza di un mezzo conduttivo che collega la combinazione dei metalli. Più l'atmosfera è umida e inquinata, più la corrosione da contatto è marcata.
Superfici
G | FS | FT/(DD) |
Zincatura elettrolitica | Zincato a caldo | Zincatura a caldo per immersione/(Double Dip) |
Materiali
A2 | A4 | A5 |
Acciaio inox | Acciaio inox | Acciaio inox |
Soluzioni speciali (su richiesta)
FTSO | FSK/FTK |
Spessore dello strato | Rivestimento in plastica |
Superfici
Per migliorare la protezione dalla corrosione possono essere applicate le seguenti superfici zincate:
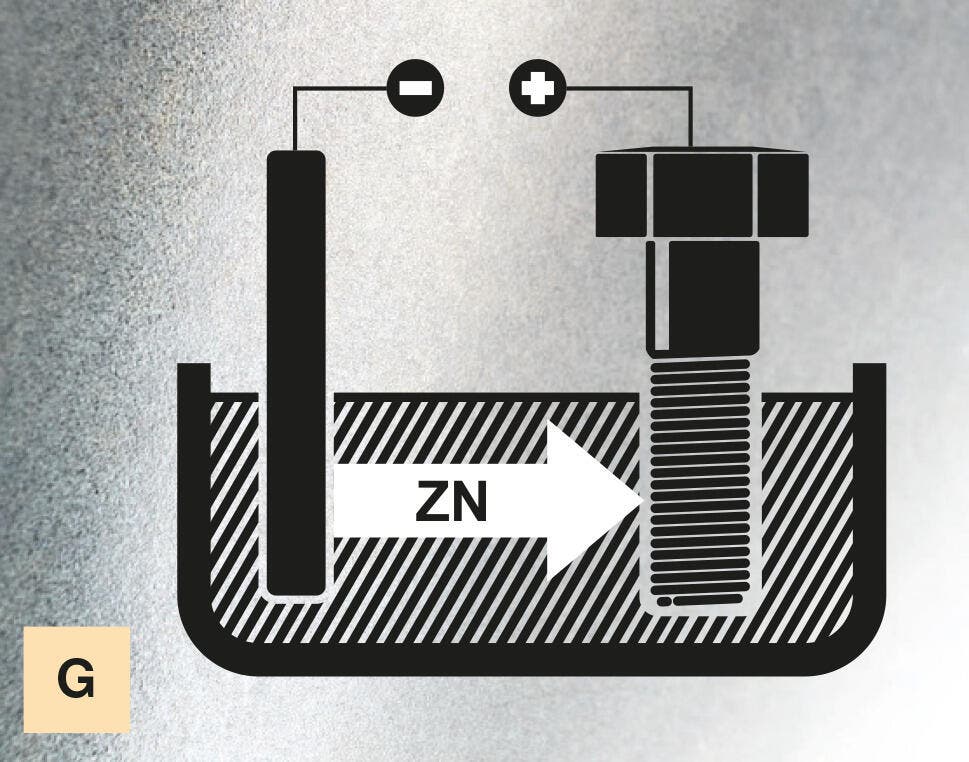
Zincatura galvanica
- Applicazione del rivestimento di zinco tramite elettrolisi (corrente continua)
- Spessori comuni dello strato ca. 5-15 µm
- Consueto post-trattamento sotto forma di passivizzazione e/o sigillatura
Norme: DIN EN ISO 19598 e DIN EN ISO 4042
Applicazioni: ambienti interni senza sostanze nocive, ad es. uffici, locali di vendita – Categoria di corrosività secondo DIN EN ISO 12944-2: C1
Esempi: passerelle grigliate ed elementi di collegamento
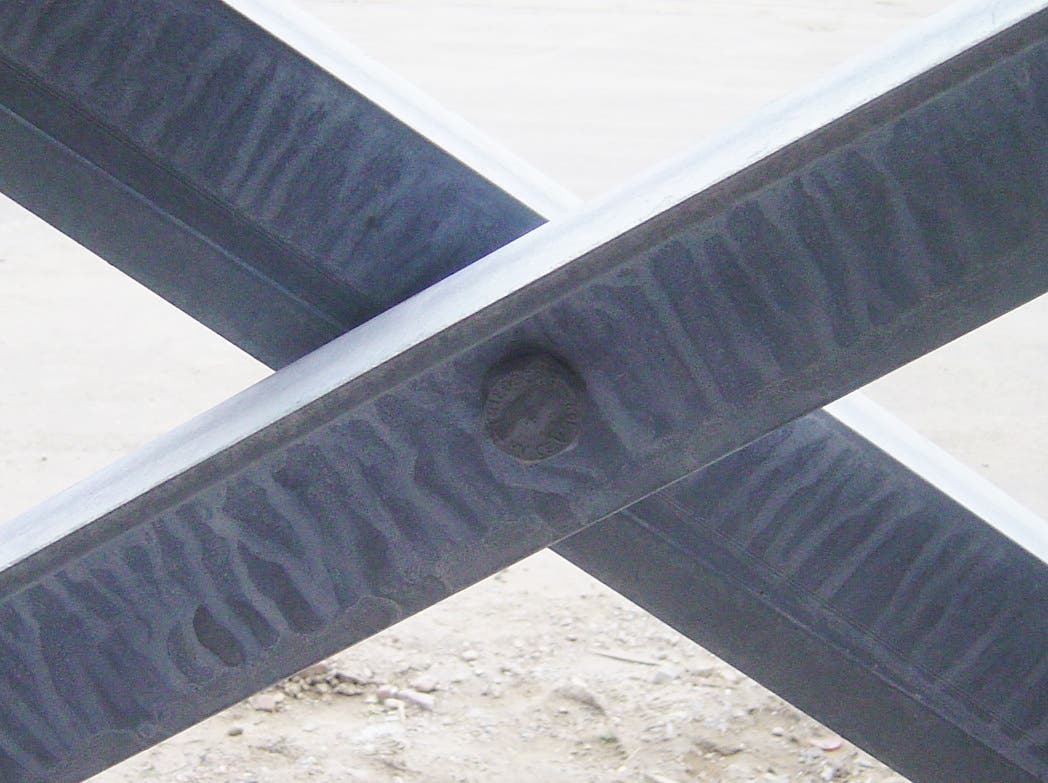
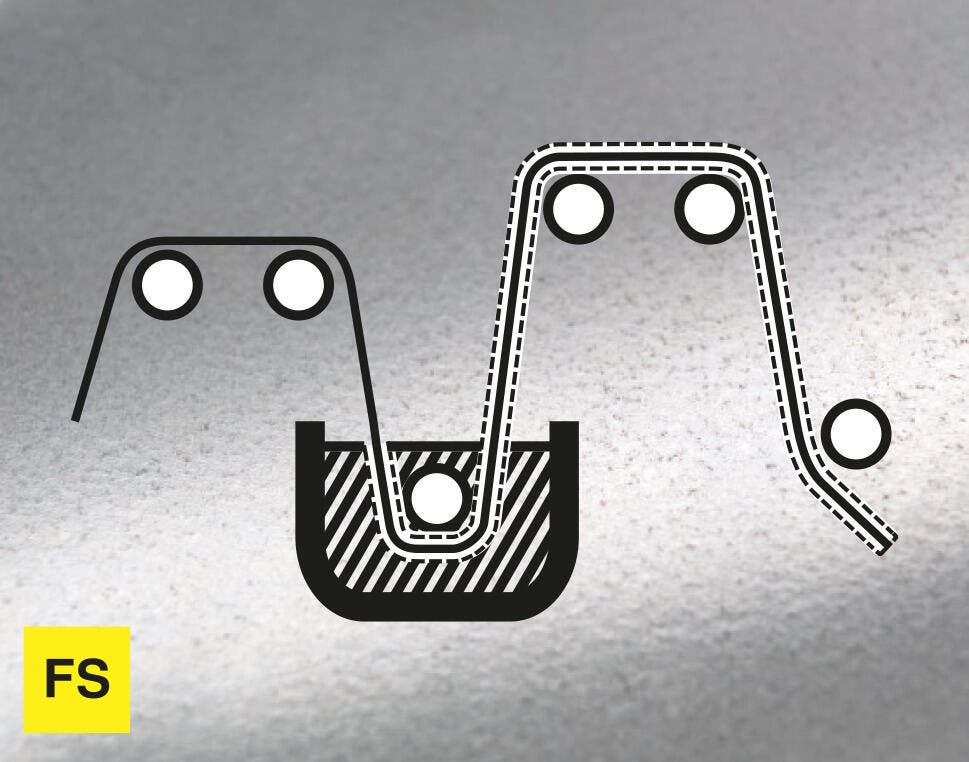
Zincatura Sendzimir
- Durante la zincatura continua, detta anche zincatura Sendzimir, il nastro di acciaio viene zincato utilizzando un "processo continuo"
- Materiali: DX51D
- Spessori comuni dello strato (Z 275) circa 13-27 μm
- Possibile post-trattamento sotto forma di passivizzazione e/o sigillatura
Norme: DIN EN 10346
Applicazioni: ambienti interni in cui può verificarsi condensa, ad es. palestre o magazzini – Categoria di corrosività secondo DIN EN ISO 12944-2: fino a C2
Esempi: passerelle portacavi, coperchi
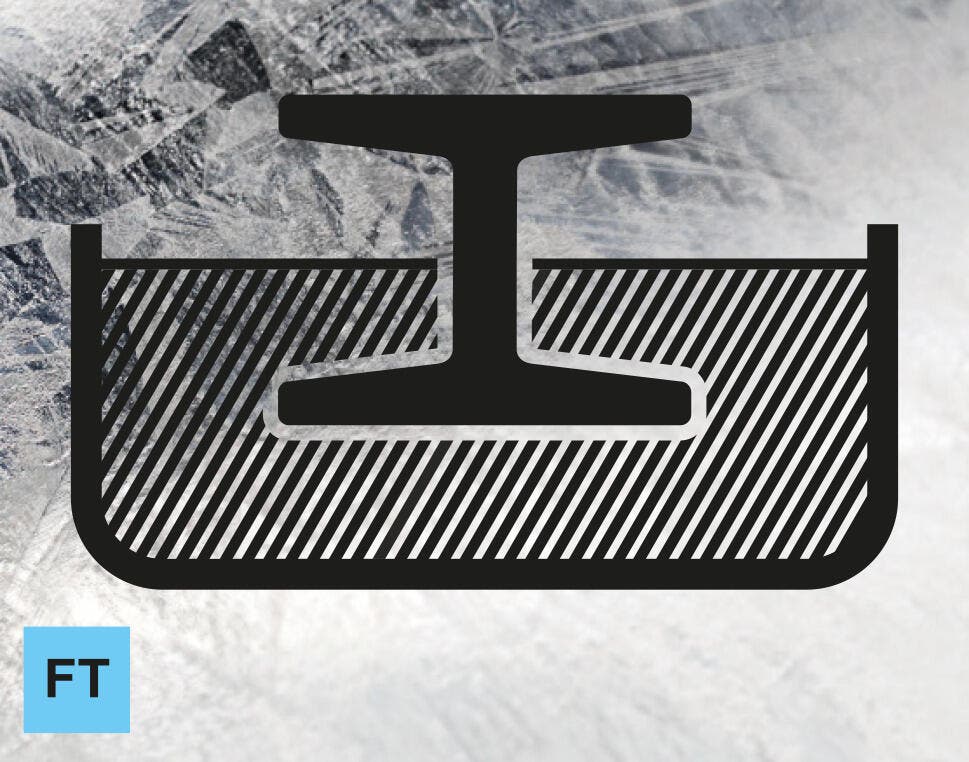
Zincatura a caldo per immersione dopo lavorazione
- Il prodotto già formato viene rivestito tramite un procedimento a caldo per immersione
- Materiali: C9D, DC01, DD11, S235JR
- Spessori comuni dello strato ca. 45-85 µm
Norme: DIN EN ISO 1461
Applicazioni: ambienti interni con una certa umidità e inquinamento, ambienti esterni con elevato impatto di sostanze inquinanti, ad es. lavanderie, atmosfera cittadina – classe di corrosione secondo DIN EN ISO 12944-2: fino a C3 (a seconda dello spessore dello strato fino a C4)
Esempi: passerelle a traversini, passerelle grigliate, profilati di sospensione e mensole
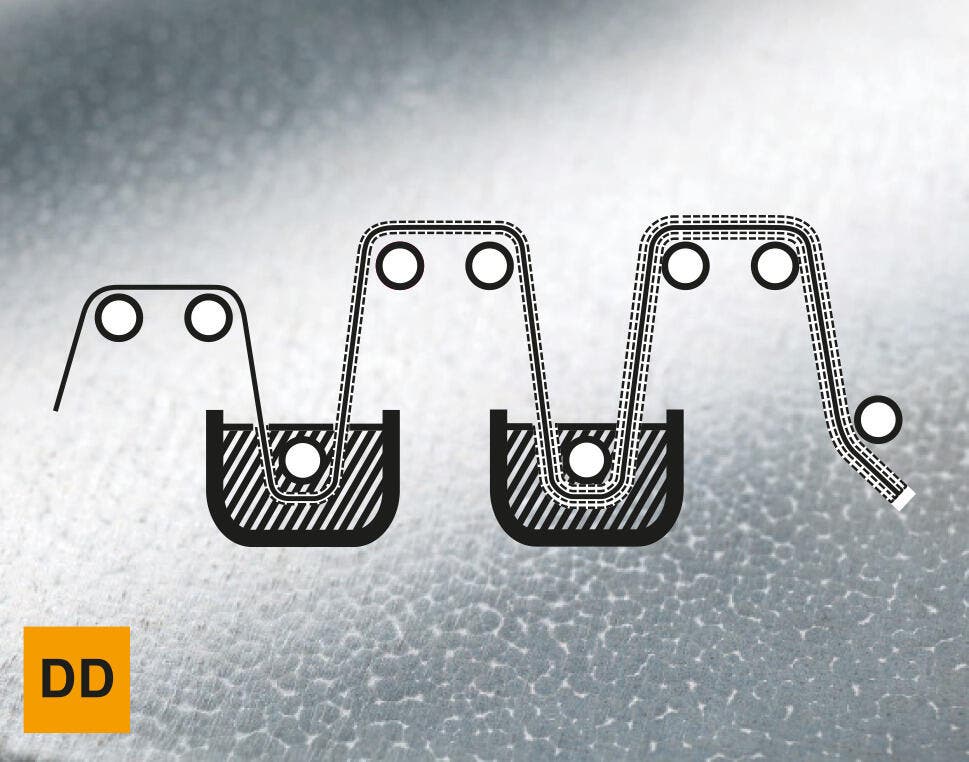
Affinazione in immersione a fusione (Double Dip)
- Rivestimento zinco-alluminio secondo DIN EN 10346
- Il materiale da zincare attraversa due bagni in successione: il primo contiene zinco puro, il secondo una lega di zinco e alluminio
Norme: DIN EN 10346
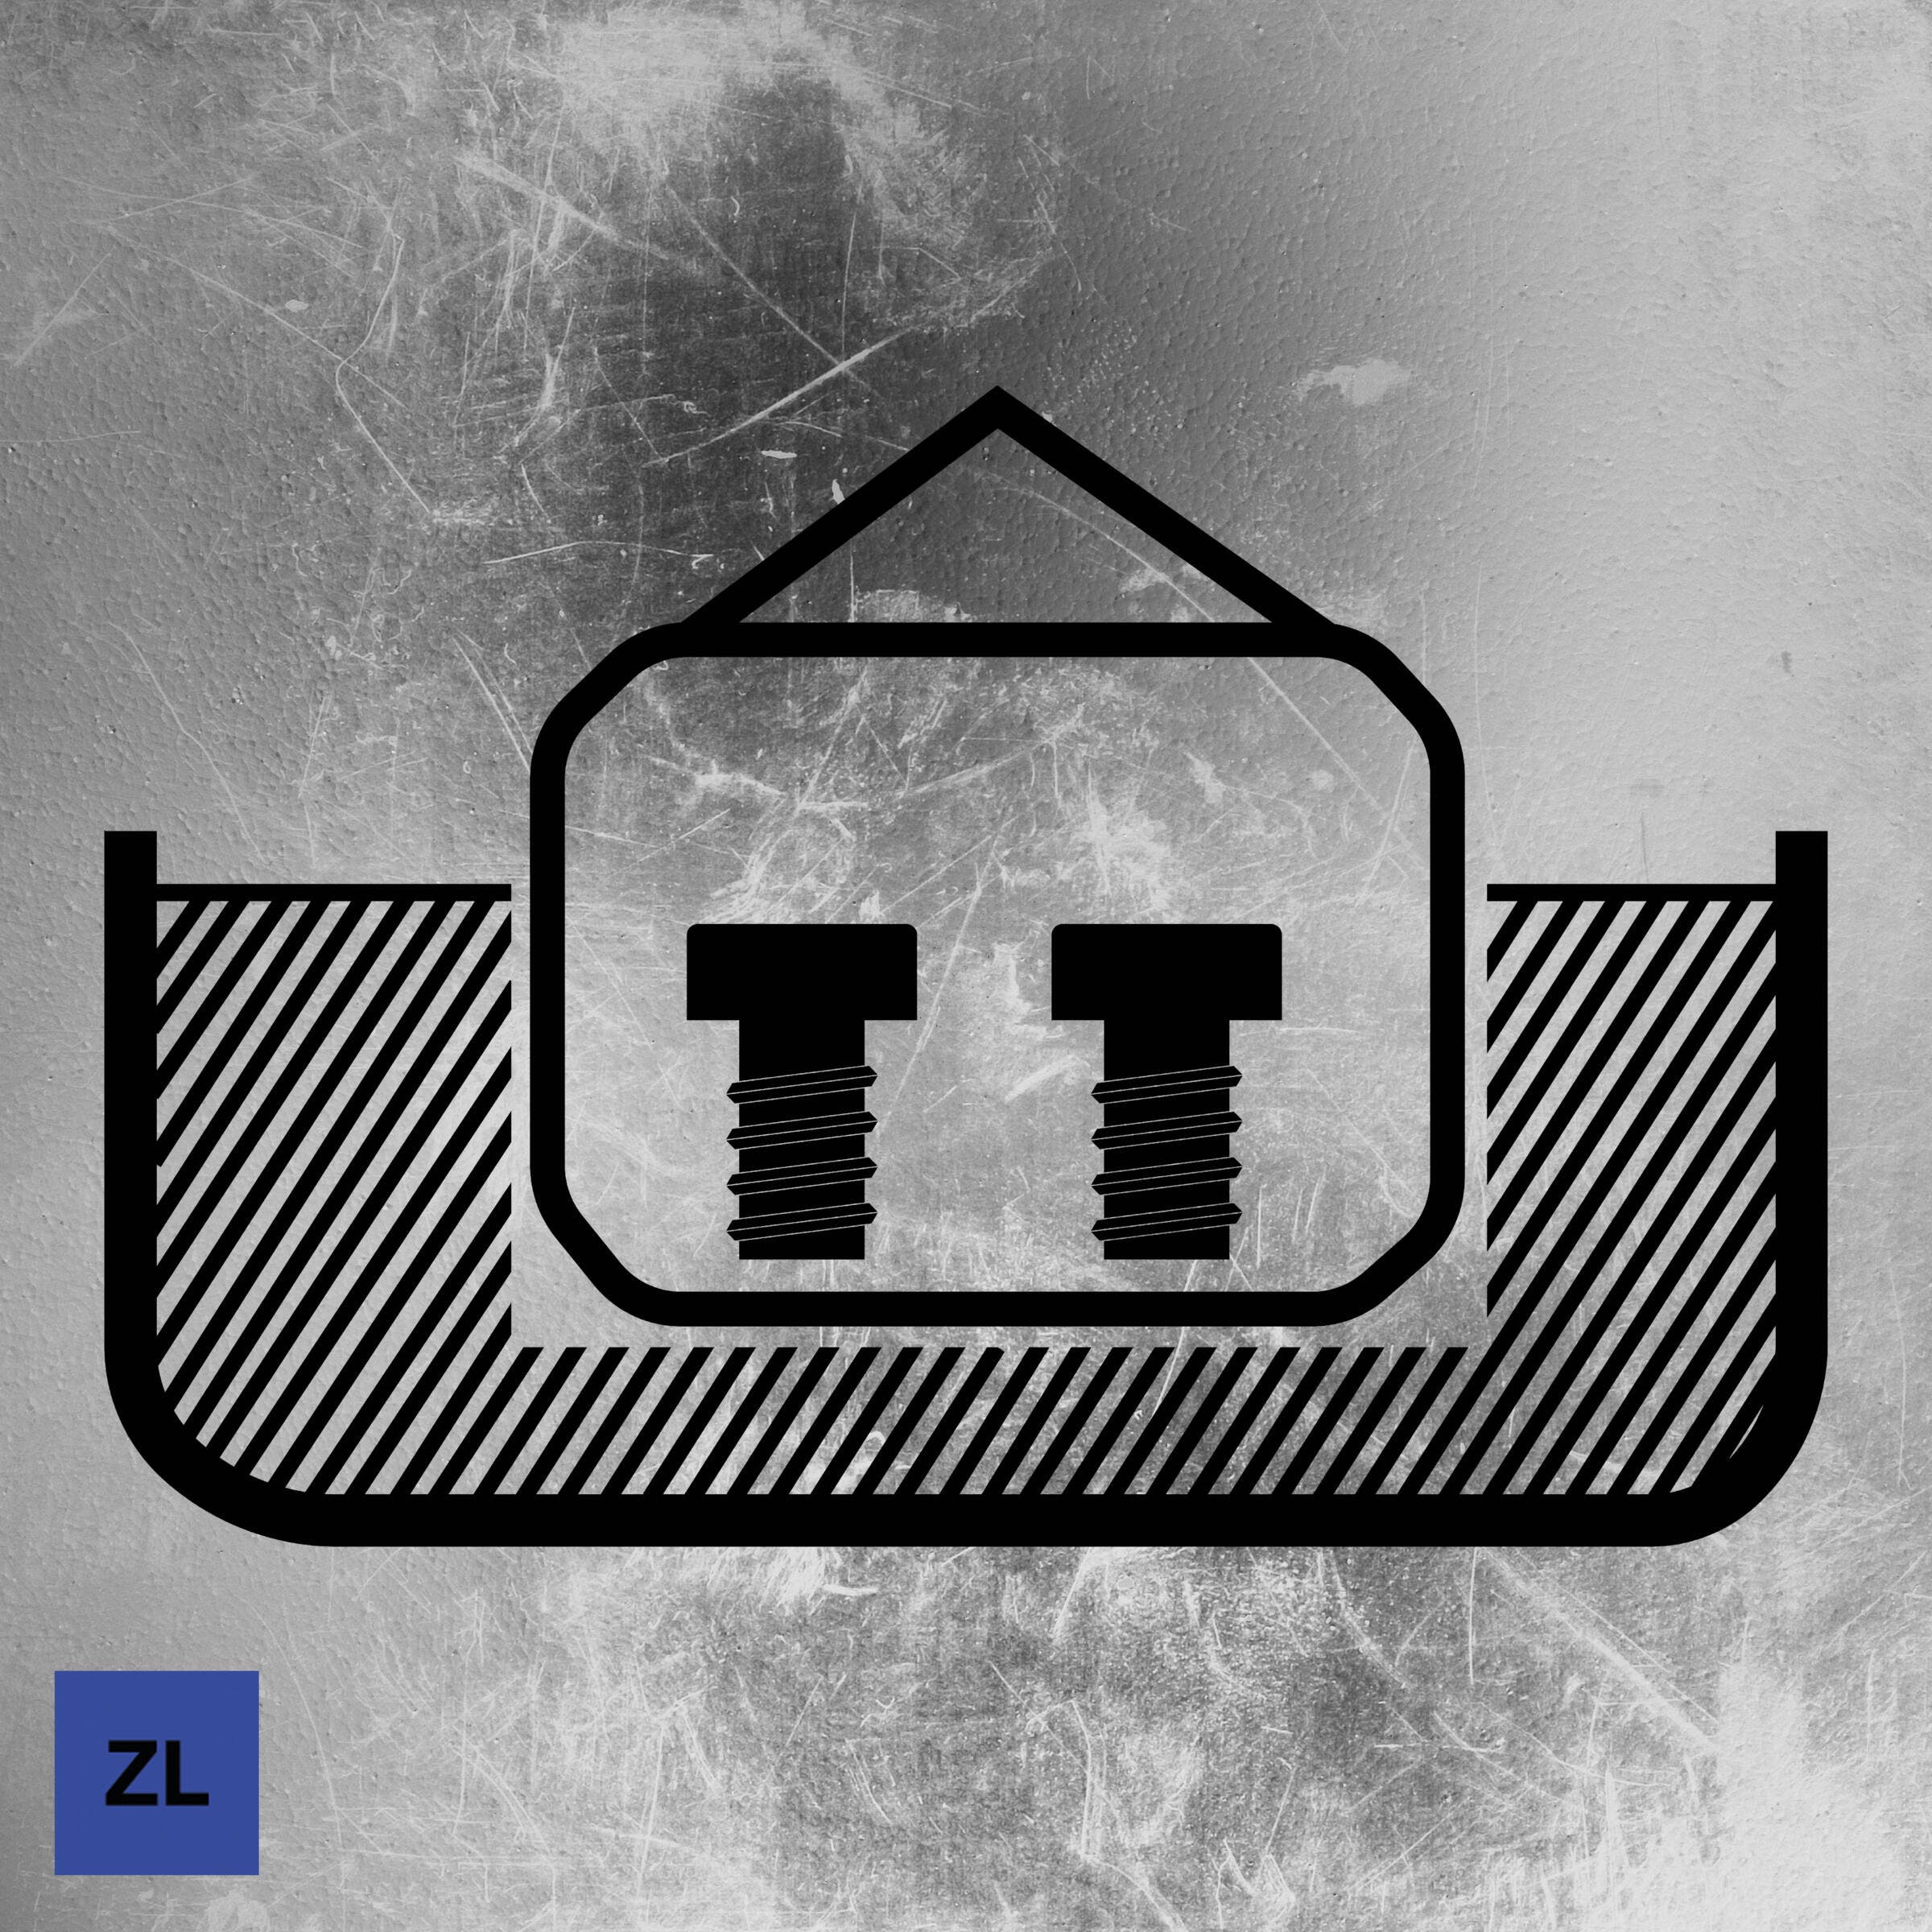
Rivestimento in lamelle di zinco
- Lavorazione dell'acciaio non trattato per la produzione di piccole parti, quali viti o rondelle
- Successivo rivestimento mediante immersione e centrifuga con una sostanza inorganica ricca di zinco e alluminio
- Spessore del rivestimento: 5-20 µm
- La protezione anticorrosione catodica tollera piccoli graffi, ad es. durante il trasporto o il montaggio
Norme: DIN EN 13858, DIN EN ISO 10683
Applicazioni: ambienti interni, aree esterne
Esempi: elementi di collegamento e di fissaggio
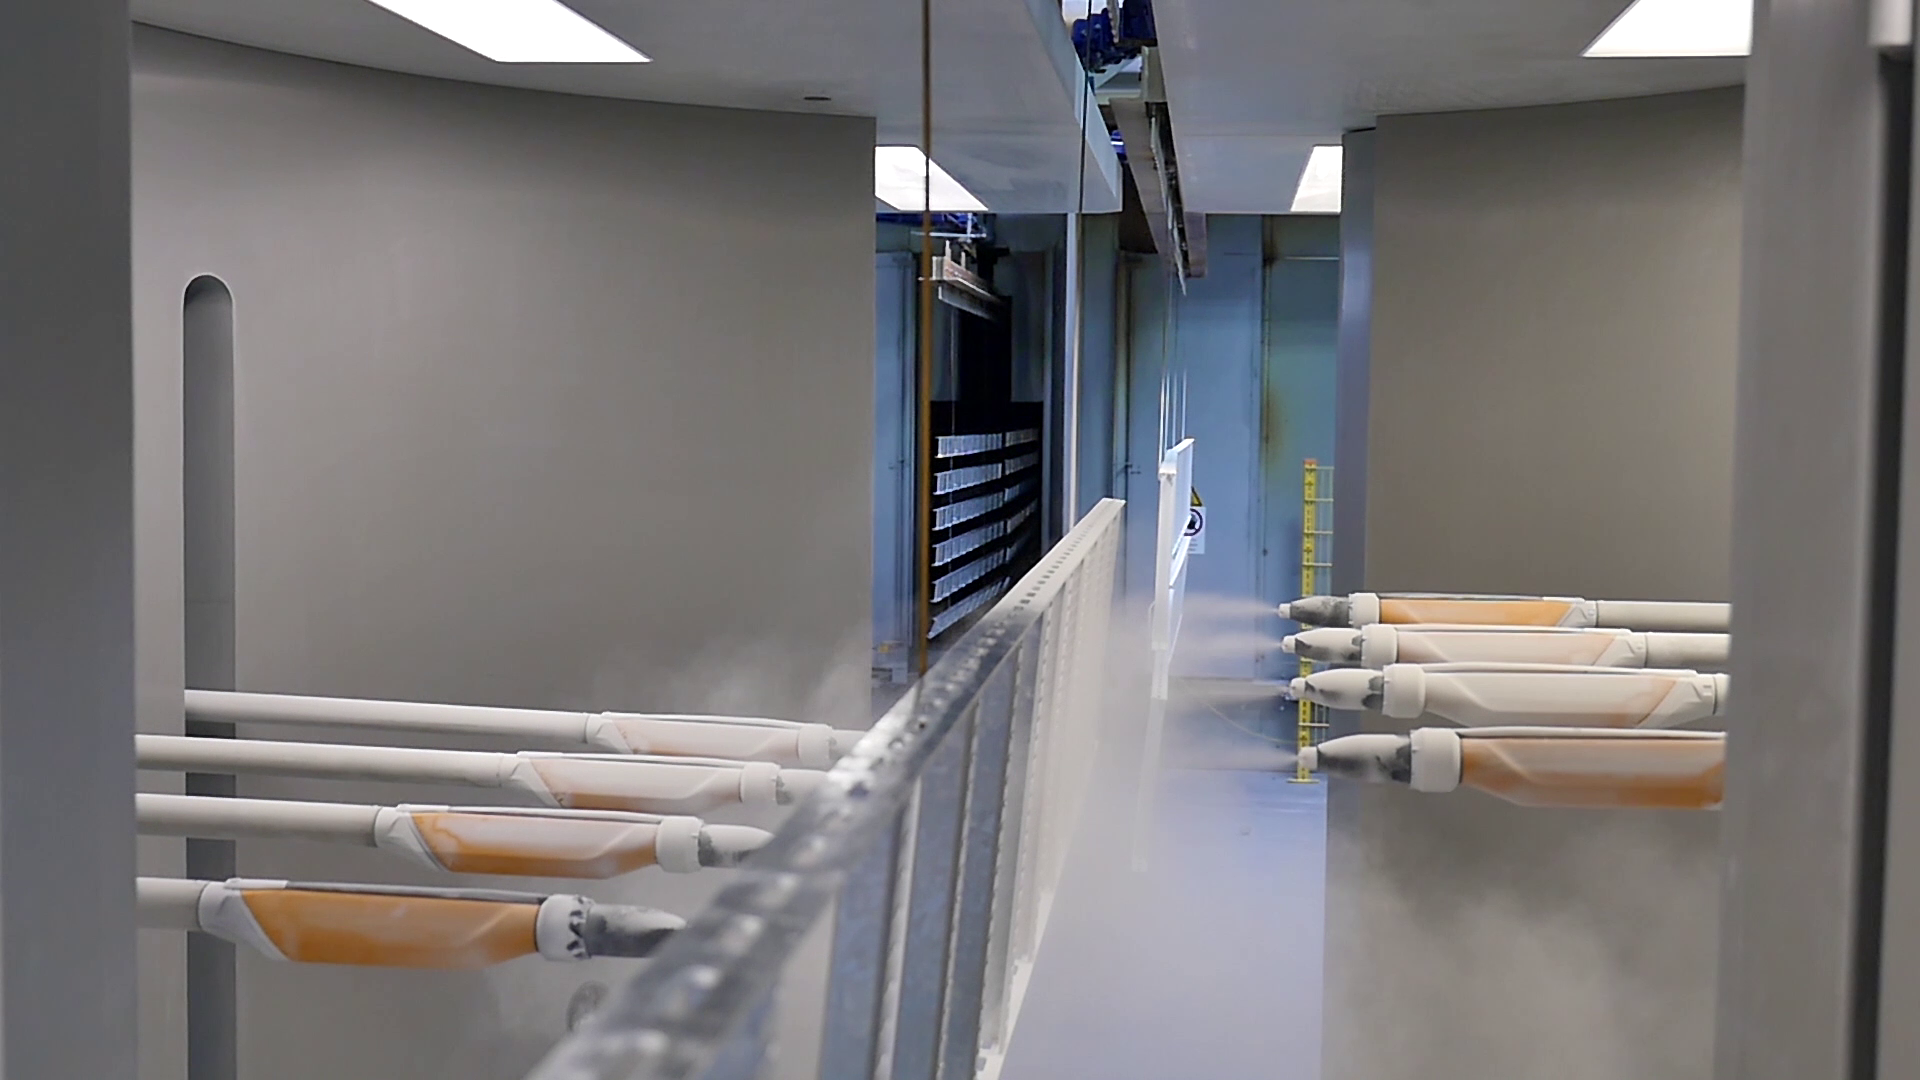
Rivestimento in plastica
- Rivestimento tramite polvere plastificante caricata elettrostaticamente
- Il rivestimento avviene per protezione contro la corrosione oppure per ragioni estetiche
- Aderenza particolarmente buona tramite pretrattamento dei componenti con fluidi differenti
- Polvere plastificante in resina epossidica e/o poliesterica, nonché in poliuretano
- Spessori comuni dello strato ca. 70-100 µm
- Il rivestimento dei diversi componenti del sistema è possibile con le seguenti superfici:
- Zincatura continua (FS) e zincatura a caldo per immersione (FT)
- Zincatura elettrolitica (G) e alluminio (Al)
Norme: DIN 55633/55634
Applicazioni Protezione dalla corrosione:
- Componenti del sistema zincati a caldo per immersione con rivestimento (duplex)
- Molto resistente contro umidità, inquinamento e agenti chimici
- Edifici con costante formazione di condensa e forte inquinamento
- Classe di corrosione secondo DIN EN ISO 12944-2: fino a C5
Decorazioni:
- Particolari obiettivi estetici, adatti alla colorazione dell'edificio
- Separazione o abbinamento tramite colori per le diverse funzioni
- Disponibili in tutti i colori RAL
Materiali
Acciaio inox/acciaio inossidabile
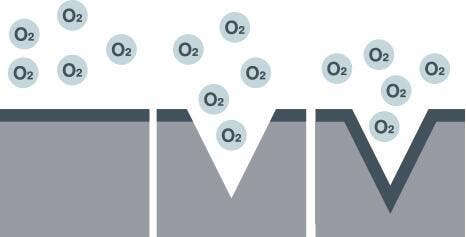
- Tramite l'esposizione all'ossigeno si forma uno strato di ossido di cromo (strato passivo), che protegge dalla corrosione
- Se lo strato protettivo viene danneggiato, ad esempio a causa di un taglio, può essere ricostituito aggiungendo altro ossigeno
- Materiali, in funzione della composizione della lega:
- A2:
- 1.4301 (AISI 304)
- 1.4303 (AISI 305/308)
- 1.4310 (AISI 301)
- 1.4567 (AISI 304Cu)
- A4:
- 1.4401 (AISI 316)
- 1.4404 (AISI 316L)
- 1.4435 (AISI 316L)
- 1.4571 (AISI 316Ti)
- 1.4578
- A5:
- 1.4529
- 1.4547
- 1.4462
- A2:
- Norma: EN 10088
- Classe di corrosione secondo DIN EN ISO 12944-2:
- A2: fino a C3
- A4: fino a C5
- A5: fino a CX
- Panoramica sui principali elementi
| Elemento | Caratteristiche nell'acciaio |
| Nichel |
|
| Molibdeno |
|
| Titanio |
|
| Azoto |
|
Classi di corrosione secondo UNI EN ISO 12944-2:2018
| Classe di corrosione | Perdita di massa/riduzione dello spessore in riferimento alla superficie (dopo il primo anno dall'uscita dal magazzino) | Esempio di ambienti tipici (solo a scopo informativo) | ||||
|---|---|---|---|---|---|---|
Acciaio non legato | Zinco | Aria aperta | All'interno | |||
| Perdita di massa g/m² | Riduzione dello spessore µm | Perdita di massa g/m² | Riduzione dello spessore µm | |||
| C1 trascurabile | ≤ 10 | ≤ 1,3 | ≤ 0,7 | ≤ 0,1 | – | Edifici riscaldati con atmosfera neutra, ad esempio uffici, locali per la vendita, scuole, hotel |
| C2 ridotto | da > 10 a 200 | da > 1,3 a 25 | da > 0,7 a 5 | da > 0,1 a 0,7 | Atmosfera con grado di inquinamento basso: soprattutto aree rurali | Edifici non riscaldati in cui può verificarsi condensa, per esempio depositi, impianti sportivi |
| C3 medio | da > 200 a 400 | da > 25 a 50 | da > 5 a 15 | da > 0,7 a 2,1 | Atmosfera cittadina e industriale con moderato inquinamento di biossido di zolfo; atmosfera costiera con basso carico salino | Locali di produzione con alta umidità e un certo inquinamento atmosferico, ad esempio impianti dell'industria alimentare, lavanderie, birrifici, caseifici |
| C4 forte | da > 400 a 650 | da > 50 a 80 | da > 15 a 30 | da > 2,1 a 4,2 | Atmosfera industriale e atmosfera costiera con moderato carico salino | Impianti chimici, cantieri navali nei pressi della costa e porti |
| C5 molto forte | da > 650 a 1500 | da > 80 a 200 | da > 30 a 60 | da > 4,2 a 8,4 | Aree industriali con elevata umidità dell'aria e atmosfera aggressiva, nonché atmosfera costiera con elevato carico salino | Edifici o aree con condensa quasi permanente e con alto inquinamento |
| C X estremo | da > 1500 a 5500 | da > 200 a 700 | da > 60 a 180 | da > 8,4 a 25 | Aree offshore con elevato carico salino e aree industriali con umidità dell'aria estrema e atmosfera aggressiva, nonché atmosfera tropicale e subtropicale | Aree industriali con umidità dell'aria estrema e atmosfera aggressiva |
Ambienti, superfici e materiali raccomandati
Quantità di zinco: < 0,1 µm/a | |
|---|---|
Esempi di ambienti tipici | |
Aria aperta | Interni |
Superfici/materiali consigliati | |
Zincatura elettrolitica (G) | |
Spessore del rivestimento: 2,5 – 10 µm | |
Quantità di zinco: > da 0,1 a 0,7 µm/a | |
|---|---|
Esempi di ambienti tipici | |
Aria aperta | Interni |
Superfici/materiali consigliati | |
Zincatura continua (FS)/lega di zinco e alluminio (DD) | |
Spessore del rivestimento: circa 20 µm | |
Quantità di zinco: >da 0,7 a 2,0 µm/a | |
|---|---|
Esempi di ambienti tipici | |
Aria aperta | Interni |
Superfici/materiali consigliati | |
Zincatura a caldo per immersione (FT)/acciaio inox A2 | |
Spessore del rivestimento: circa 40 – 60 µm | |
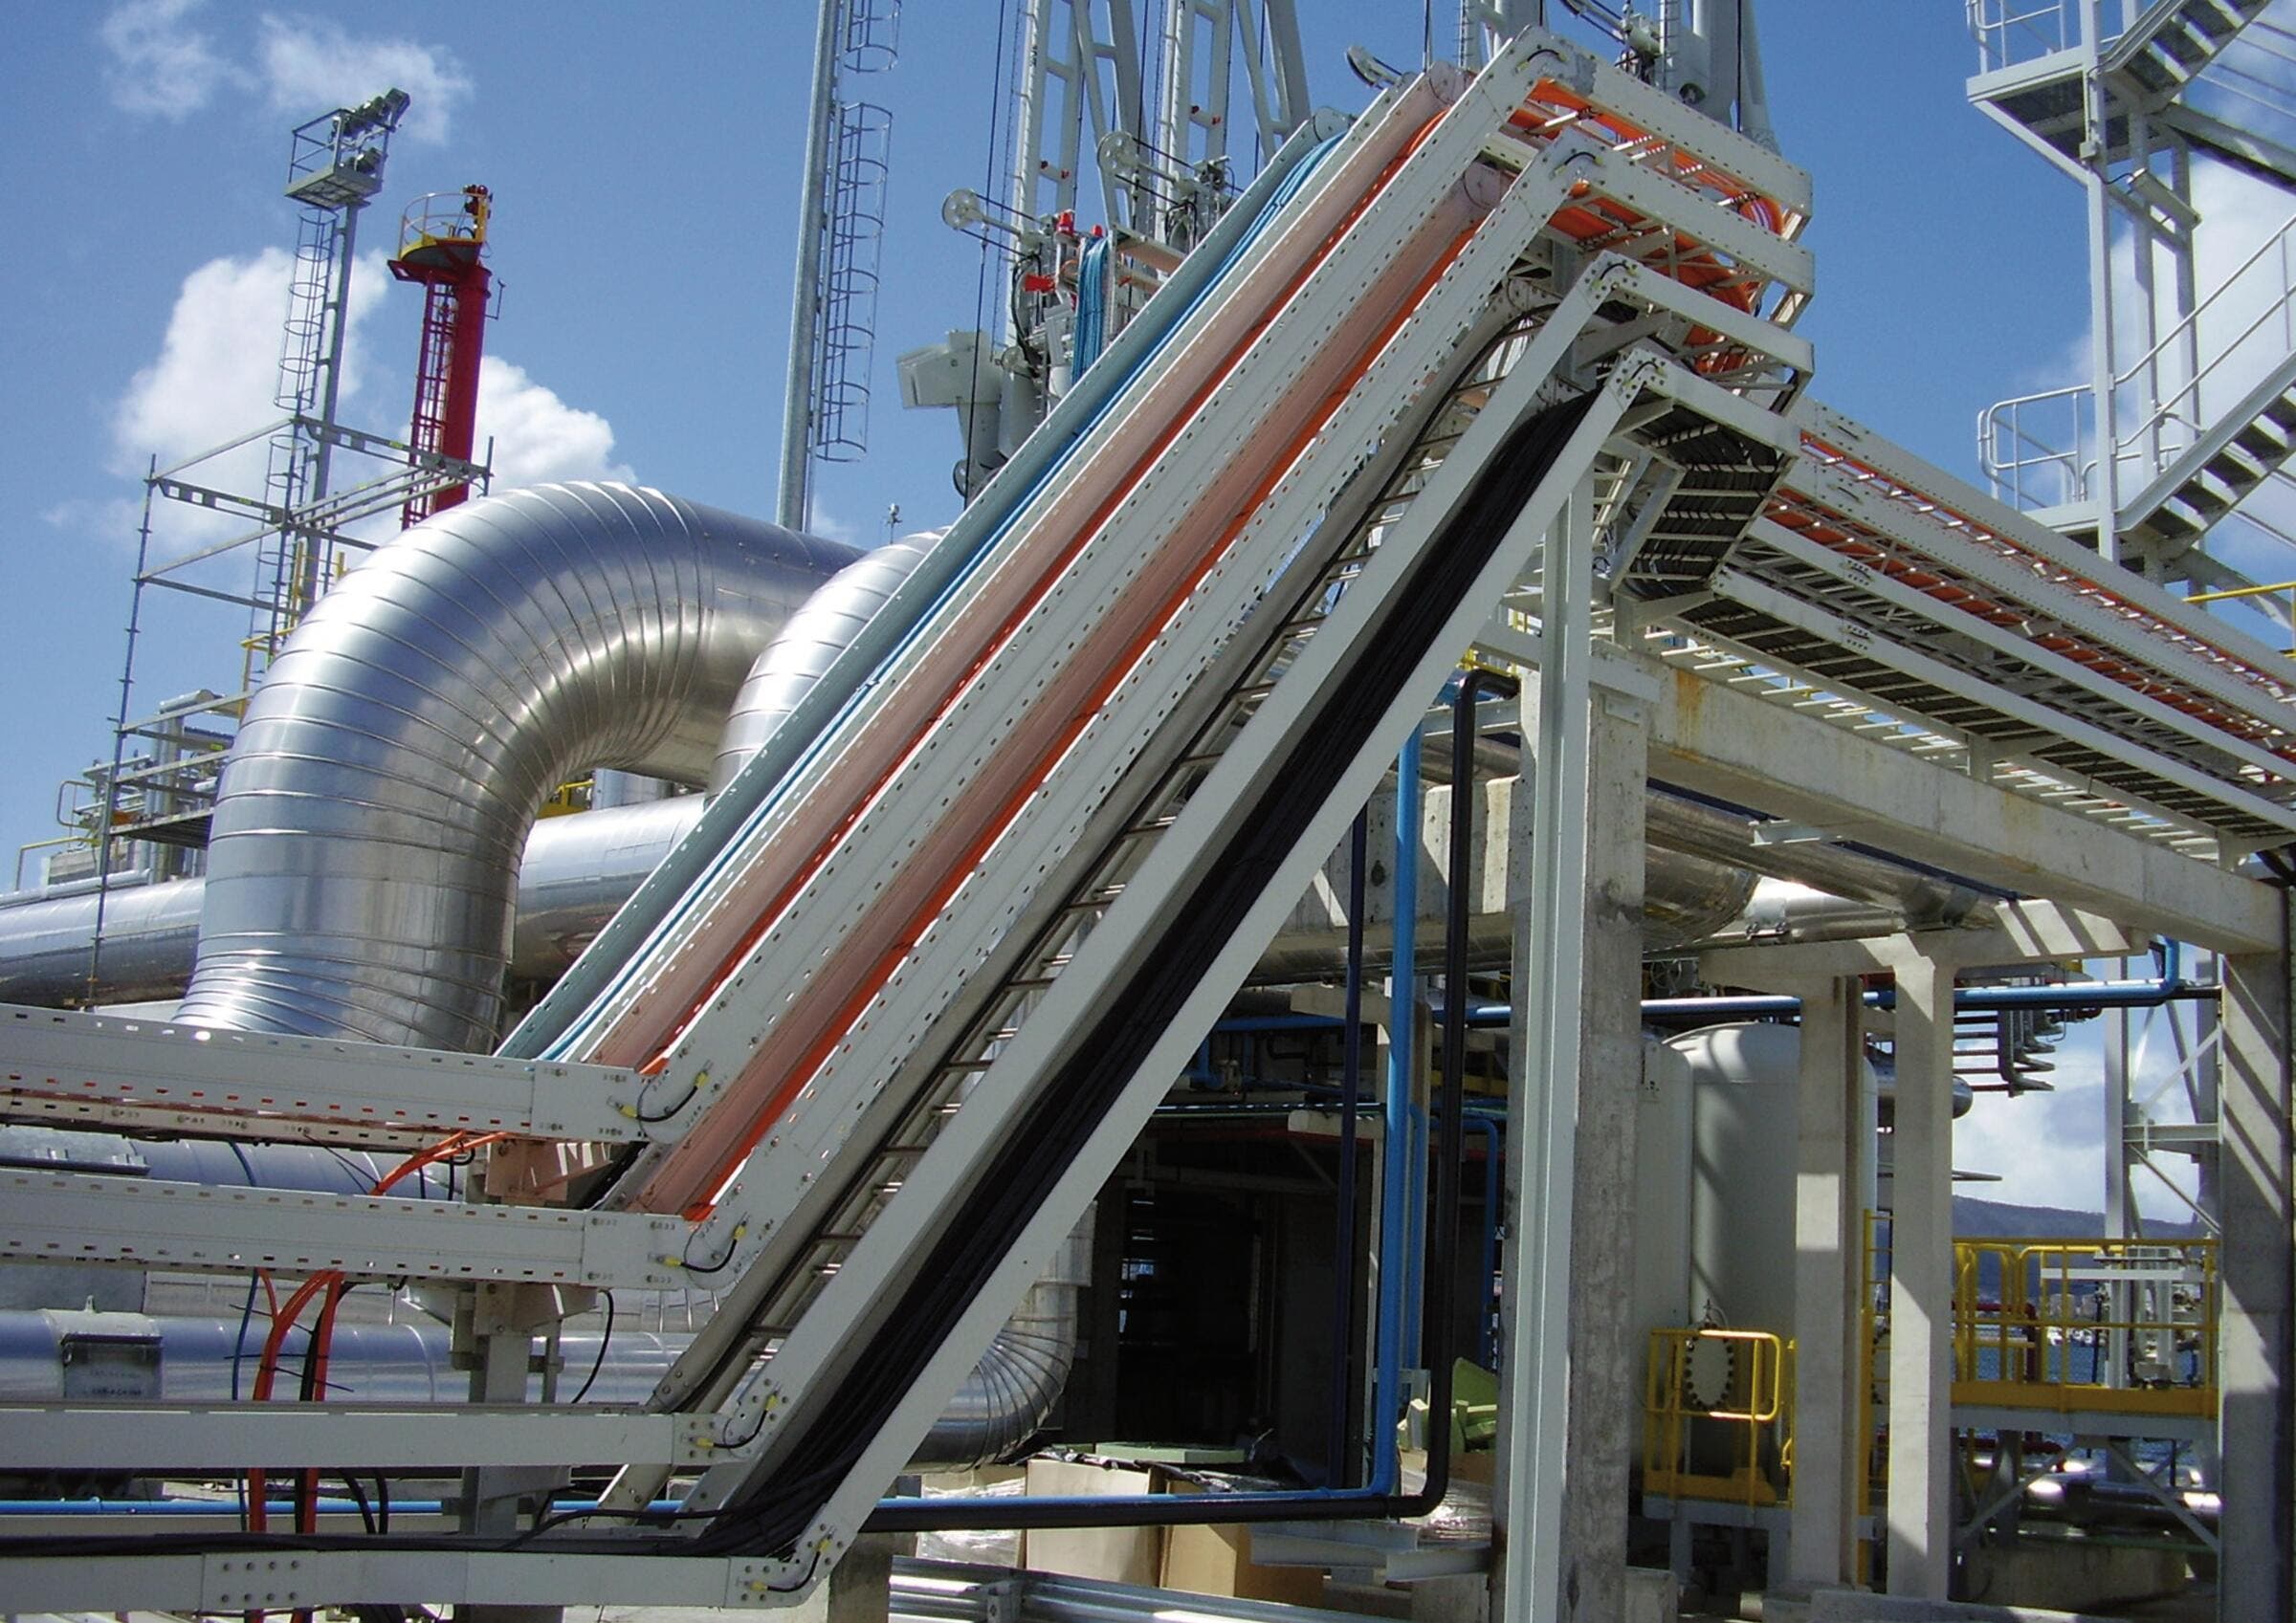
Quantità di zinco: da 2,0 a 4,0 µm/a | |
|---|---|
Esempi di ambienti tipici | |
Aria aperta | Interni |
Superfici/materiali consigliati | |
Acciaio inox A2 | |
Difficilmente ossidabile | |
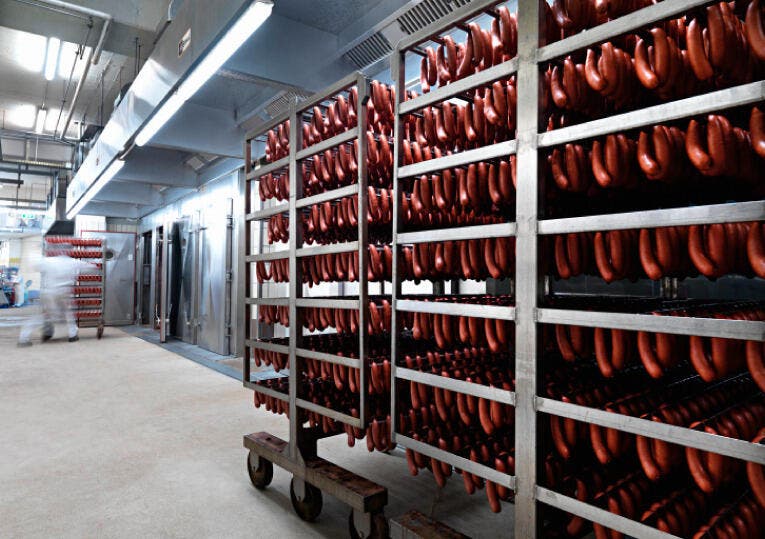
Quantità di zinco: da 4,0 a 8,0 µm/a | |
|---|---|
Esempi di ambienti tipici | |
Aria aperta | Interni |
Superfici/materiali consigliati | |
Acciaio inox A4 | |
Resistente agli acidi in modo affidabile | |
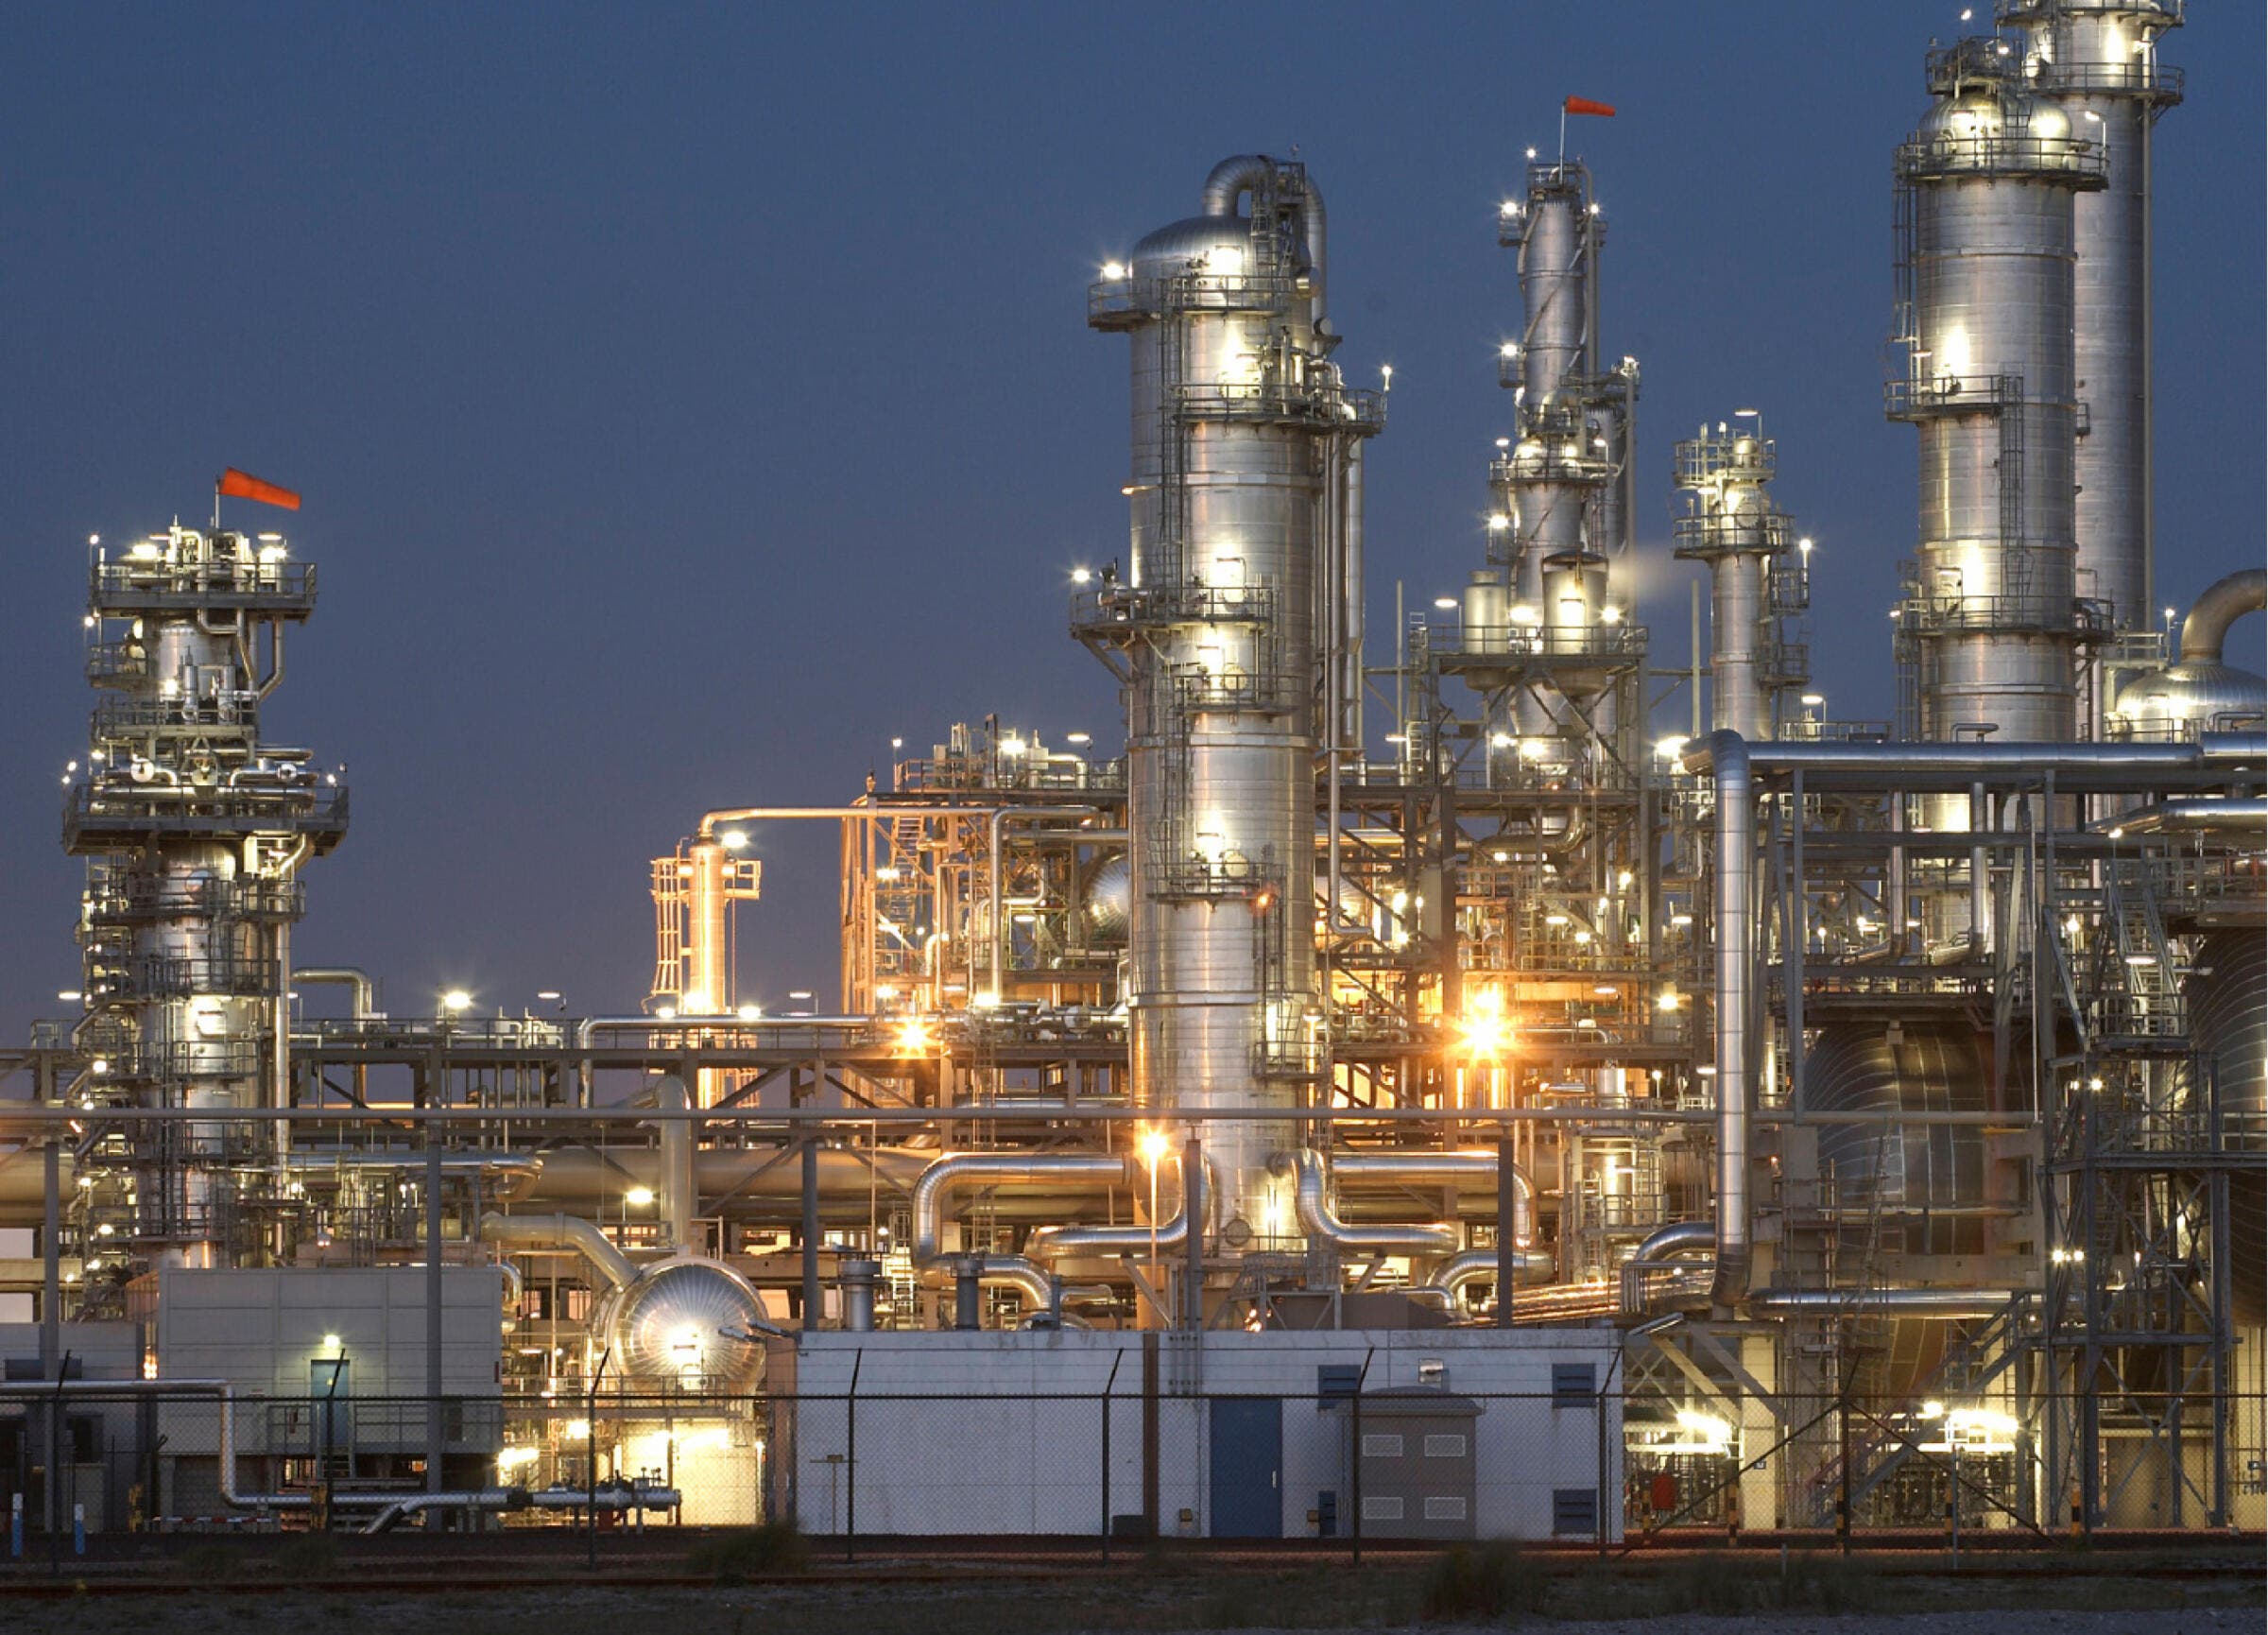
Quantità di zinco: da 8,0 a 25 µm/a | |
|---|---|
Esempi di ambienti tipici | |
Aria aperta | Interni |
Superfici/materiali consigliati | |
Acciaio inox A5 | |
Anche ad elevata stabilità | |
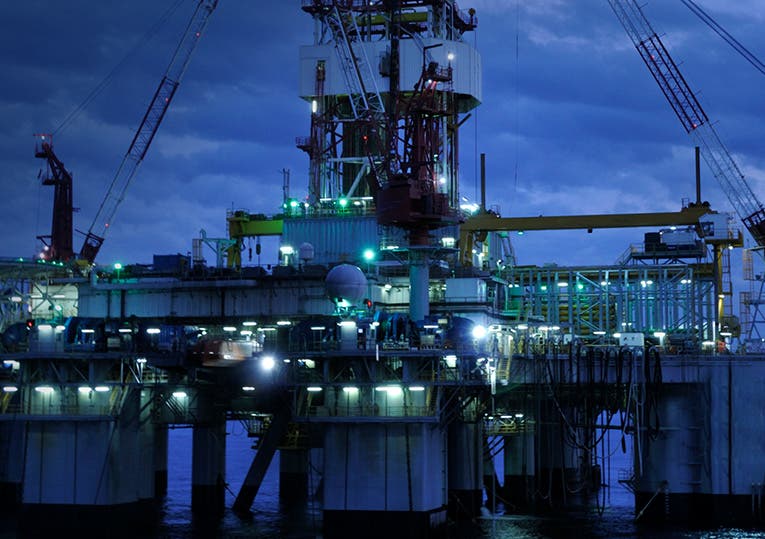
Altri contenuti
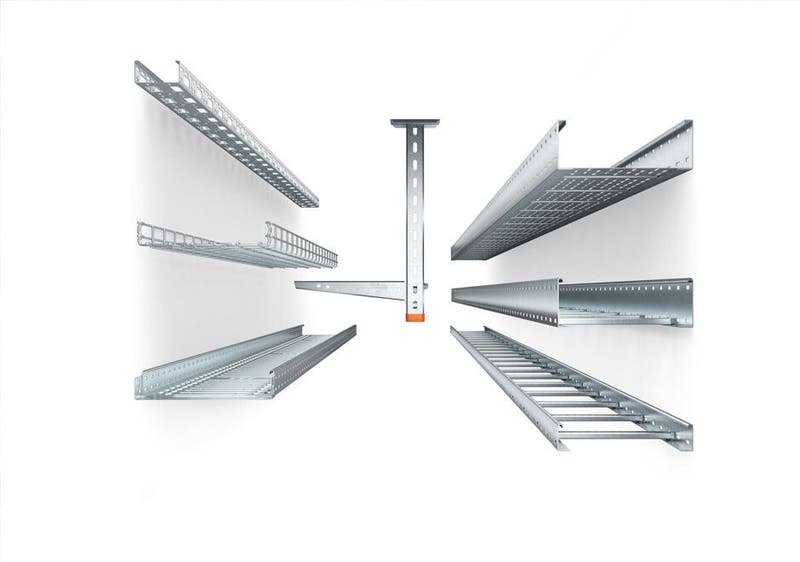
Trovare il sistema portacavi adatto
In che modo si sceglie il sistema portacavi giusto per un progetto di installazione? Ti spieghiamo perché, ad esempio, il volume e il carico dei cavi rappresentano un criterio importante.
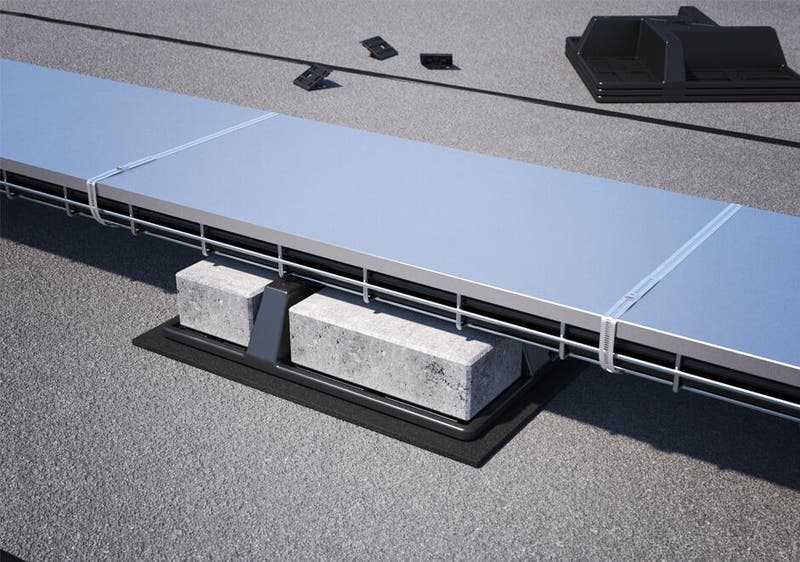
Carichi del vento: aspetti da considerare nella progettazione
Il vento può rappresentare un vero e proprio test di tenuta durante l'installazione. Qui scoprirai come proteggere in modo affidabile i sistemi portacavi dai carichi del vento.
IEC 61537:2006 – Requisiti per i sistemi portacavi
Quali requisiti devono soddisfare i sistemi portacavi? La norma sul prodotto IEC 61537:2006 definisce standard chiari in merito a portata, sicurezza e contrassegni.
Qualità certificata: panoramica di certificati, norme e marchi di omologazione
Da ISO a UL: scopri quali certificati e marchi di omologazione attestano la qualità e la sicurezza dei nostri sistemi portacavi a livello nazionale e internazionale.
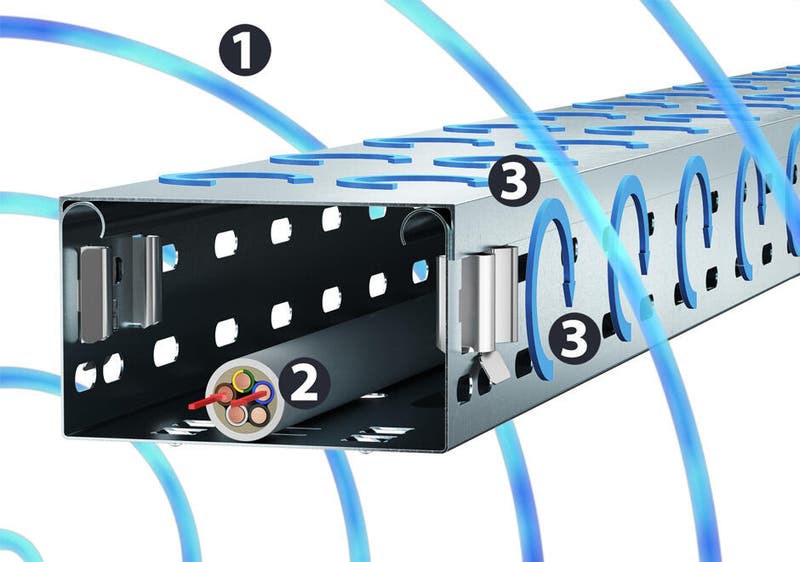
Proteggiti dalle interferenze con la schermatura CEM nei sistemi portacavi
I campi elettromagnetici interferenti possono causare il guasto di interi impianti. Proteggiti da questa eventualità tramite la schermatura magnetica dei sistemi portacavi.